


פתרונות לחיתוך בלוקים שיש ושיטות עםמכונת מסור אולטרה-רב חוט דקהs

שלושה פתרונות אולטרה-דקים למכונת מסור מרובת חוט לחיתוך בלוק שיש
בלוקי שיש מאופיינים בדרך כלל בנפחם הגדול ובמשקלם הרב. דרישות הליבה לחיתוך לוחות שיש מצביעות בבירור על שלושה היבטים מרכזיים: קצב תפוקה גבוה, בקרת עובי מדויקת ונזק נמוך למשטח. הבדלי הליבה בין סוגי שיש שונים מרוכזים בממדים מרכזיים כמו שבירות, מבנה מרקם ותכולת טומאה. תהליך החיתוך חייב להיות מותאם במלואו לעומס הגבוה ולמאפייני נפח החיתוך הגדול של חיתוך בלוקים. הדבר מצריך אופטימיזציה והתאמה ממוקדת של בחירת חוטי יהלום, הגדרות פרמטרי תהליך ותצורת מערכת עזר כדי להבטיח שגם יעילות החיתוך וגם איכות הלוח עומדים בסטנדרטים.
להלן פתרונות חיתוך מותאמים אישית לסוגים שונים של בלוקי שיש, שנאספו מתוך ניסיון מעשי כדי ליצור מדריך לשיטות עבודה מומלצות:
1. גושי שיש צבעוניים-שבריריים במיוחד (זנים מייצגים: קרקטה, פתית שלג לבן, קררה לבן)
אתגרי חיתוך ליבה:
שיש מסוג זה הוא שביר ביותר, עם חוזק כיפוף של פחות או שווה ל-8MPa. התפלגות המתח הפנימית של הבלוק אינה אחידה, מה שהופך אותו לרגיש מאוד לפגמים בחדירת קצוות- ופיצוח בכיווני גרגרים במהלך חיתוך לוחות. יתר על כן, פני השטח של לוחות- בהירים רגישים ביותר לשריטות של זיהומים בשטח, והמוצר המוגמר דורש רמת ברק של יותר מ-90GU או שווה ל-90GU.
פתרון חיתוך מותאם אישית:
מבחר חוטי יהלום: נבחר חוט יהלום מצופה אלקטרוני בעוצמה של 0.5-0.6 מ"מ-, עם גודל גרגירים שוחקים נשלט ב-50-60 mesh. חומר הבסיס הוא חוט פלדה עתיר פחמן עם חוזק שבירה גדול מ-2800MPa או שווה ל-2800MPa, ועומד במלואו בדרישות המתיחה הגבוהה ונושא העומס הגבוה של חיתוך לוחות הבלוק. במקביל, קצב נשירת הגרגירים השוחקים של שכבת הציפוי נשלטת בקפדנות על פחות או שווה ל-8%, ומונעת שריטות ופגמים על פני הלוח מהמקור.
הגדרות פרמטר תהליך (מתאים לעובי לוח של 30-80 מ"מ):
מהירות ליניארית: 6-10 מ' לשנייה, תוך שימוש במצב חיתוך מהיר ויציב כדי למזער את ההשפעה של רטט מסור תיל על מרקם השיש, ושליטה קפדנית על משרעת הרטט לפחות מ-0.02 מ"מ או שווה ל-0.02 מ"מ כדי להבטיח ששטוח הלוח עומד בתקנים;
מהירות הזנה: שימוש באסטרטגיית בקרה מפולחת ומדויקת-שלב ראשוני (0-5 מ"מ): 0.1-0.2 מ"מ/דקה, שחרור מתח פני השטח על חומר הגלם באמצעות חיתוך איטי כדי למנוע סתתים בקצה; שלב אמצע (5 מ"מ עד 80% מעובי חומר הגלם): 0.4-0.6 מ"מ לדקה, השגת איזון בין יעילות חיתוך ואיכות לוח; שלב סופי (נותרים 20%): 0.2-0.3 מ"מ/דקה, מונע למעשה סתתים בקצה התחתון וסדקים בפינה;
בקרת מתח: מוגדר ל-25-30N, התאמה לעומס החיתוך של חומר הגלם, הימנעות ממתח יתר שעלול לגרום לסדיקה של מרקם פנימי בלוח, תוך הקפדה על החלקה של חוט היהלום, הבטחת עובי לוח אחיד.
אמצעי הגנה נלווים (התמקדות בהבטחת איכות הגיליון המוגמר):
נוזל חיתוך: נעשה שימוש בנוסחה מורכבת של נוזל חיתוך-בטמפרטורה-נמוכה, חומר אנטי-הלבנה ומעכבי קורוזיה, כאשר טמפרטורת נוזל החיתוך נשלטת מתחת ל-38 מעלות או שווה ל-38 מעלות. ריסוס אטומיזציה רב-נקודתי מושגת באמצעות 8-10 חרירים, עם לחץ ריסוס של 0.6-0.8MPa וגודל טיפות נשלט ב-10-15μm, המכסה במלואו את אזור החיתוך. זה מקרר ביעילות את חוט היהלום ואת משטח החיתוך, מסיר במהירות שבבים ומונע סימני מים על פני היריעות.
קיבוע ריק: נעשה שימוש בשיטת קיבוע המשלבת ספיחת ואקום, קורות לחץ קשיחות ורפידות פוליאוריטן בעובי 10 מ"מ. לחץ קרן הלחץ מותאם ל-0.3-0.5MPa כדי למנוע ביעילות תזוזה של ריק ולמנוע סטיות בעובי הגיליון.
מערכת להסרת שבבים: מצוידת ביציאת יניקת לחץ שלילי בצורת -טבעת (ערך לחץ שלילי -0.06MPa), יחד עם מסנן משני דיוק של 10 מיקרומטר, היא יכולה להסיר במהירות חלקיקי אבק וחצץ שנוצרו במהלך החיתוך, ולמנוע באופן יסודי שריטות על פני הגיליון.

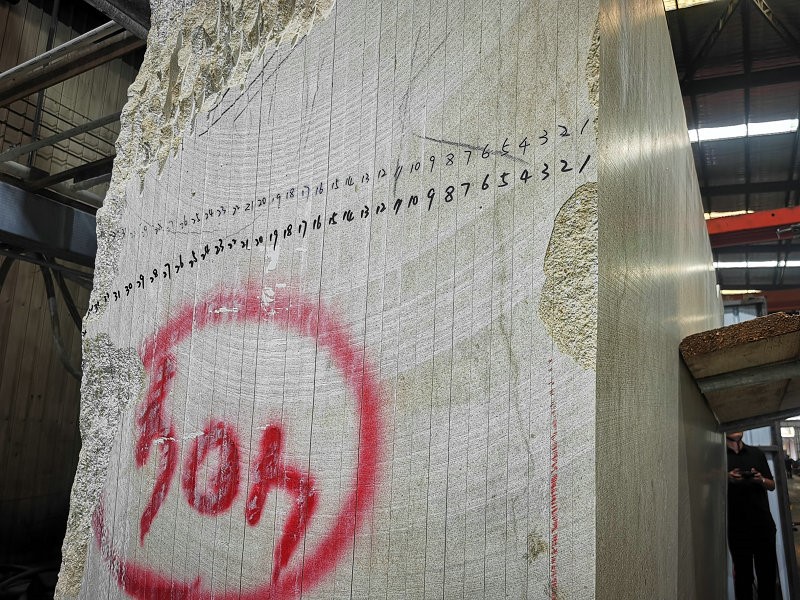
2. בלוקי שיש המכילים גבישים קשים (זנים מייצגים: ג'אז לבן, קררה לבן, שיש וריד אפור)
אתגרי חיתוך ליבה:
בלוקים אלה מכילים מספר רב של גבישי קוורץ עם קשיות Mohs של 7, מה שגורם לעלייה פתאומית בעמידות החיתוך המקומית של למעלה מ-30%, מה שמוביל בקלות לקהות חוטי יהלום ושבירה. במקביל, המצע הרך המקיף את הגבישים נוטה להיסדק, ומשפיע קשות על שלמות הלוח. יתר על כן, הגודל הגדול של הבלוקים הופך אותם לרגישים לסטיות בעובי עקב קיזוז מסור תיל במהלך החיתוך, המשפיע על דיוק המוצר המוגמר.
פתרון חיתוך מותאם אישית:
מבחר חוטי יהלום: נעשה שימוש בחוט יהלום מלוכד בשרף 0.6-0.7 מ"מ- עם גודל גרגר שוחק של 40-50 mesh. קשר השרף מספק תכונות חידוד עצמי- מעולות, ועיצוב סידור גרגירים שוחקים ספירליים ספירליים רב-שכבתיים מגדיל את צפיפות הגרגירים השוחקים ב-50% בהשוואה למסורי תיל רגילים, משפר משמעותית את יעילות החיתוך בנקודות קשות, התאמה לדרישות החיתוך בעומס גבוה של בלוקים ומבטיחים חיתוך רציף וחיתוך.
הגדרות פרמטר תהליך (מתאים לעובי גיליון של 50-100 מ"מ):
מהירות לינארית: 8-12 מטר/שניה. הגדלת המהירות הליניארית מפחיתה דחיסה מקומית של גרגירי השוחקים על ידי הגבישים, מאריכה את תוחלת החיים של חוט היהלום ומבטיחה משטח חיתוך חלק ושטוח.
קצב הזנה: משתמש במצב בקרת כוח חיתוך-סגור, מגדיר את סף הכוח ל-30-35N. כאשר כוח החיתוך עולה על 35N (כלומר, מגע עם אזורים גבישיים צפופים), קצב ההזנה יורד אוטומטית ב-0.1-0.2 מ"מ/דקה (למשל, מ-0.5 מ"מ/דקה ל-0.3 מ"מ/דקה). כאשר כוח החיתוך הוא מתחת ל-30N, קצב ההזנה גדל אוטומטית, ובכך מונע למעשה סתית גיליון או שבירה של חוטי יהלום עקב עומס יתר.
בקרת מתח: מוגדר ל-30-35N, תוך שימוש באסטרטגיית פיצוי דינמית על מתח. מפעיל אוטומטית פיצוי מתח של 1.5N כאשר נתקלים באזורים גבישיים כדי למנוע צניחת מסור תיל, מבטיח ישרות של חיתוך הגיליון ושליטה קפדנית על סטיית העובי בתוך ±0.1 מ"מ.
אמצעי הגנה נלווים (התמקדות בהבטחת דיוק ותקינות הגיליון):
נוזל חיתוך: הוספת חומרים נגד שחיקה בלחץ קיצוני (כגון אסטרים פוספטים) יכולה להפחית את מקדם החיכוך בין הגביש לחוט היהלום ב-20%, ולהפחית את התנגדות החיתוך; במקביל, הגדלת קצב זרימת נוזל החיתוך ל-30-40 ליטר/דקה משפרת את הסרת השבבים, מונעת מאבק קריסטל לסתום את גרגרי השוחקים ומונעת שריטות על פני היריעות;
כיול ציוד: לפני החיתוך, נעשה שימוש במכשיר מיצוב לייזר כדי לכייל את ההקבלה של מכלול גלגל ההנחיה, תוך הבטחת שגיאה של פחות או שווה ל-0.015 מ"מ/מ"ר; בו זמנית, רמה משמשת לכייל את מיקום המיקום של חומר הגלם, תוך שליטה על השגיאה האופקית של פחות או שווה ל-0.1 מ"מ/מ', מה שמבטיח עובי גיליון אחיד מהמקור.
3. גושי שיש עם מרקם- רופפים (זנים מייצגים: שיש בז', שיש בצבע בז' זהוב, שיש מרושת בצבע חום בהיר)
אתגרי חיתוך ליבה:
שיש לסוג זה יש מבנה רופף עם נקבוביות גדולה או שווה ל-3%. כאשר חותכים אותו ללוחות, הוא נוטה לאובדן מרקם- גדול ולחיתוך קצוות, מה שמוביל לשיעור גרוטאות גבוה. במקביל, שטח הפנים הגדול של האבן הגולמית מאפשר לחלחל נוזל חיתוך, מה שגורם לשינויי צבע בלוח. משטח החתך נוטה גם לחספוס, משפיע ישירות על הברק של העיבוד הבא ומגדיל את עלויות העיבוד.
פתרון חיתוך מותאם אישית
בחירת חוטי יהלום: נעשה שימוש בחוט יהלום מצופה אלקטרוניקה בגודל 50-60 רשתות שוחקים ופיזור אחיד. ציפוי סגסוגת ניקל משפר את קשיחות החוט, ומשיג חוזק מתיחה גדול או שווה ל-2600MPa. זה מפחית ביעילות קריעה של חלקיקים רופפים, מסתגל לסביבת הרטט של חיתוך אבן גולמית, וממקסם את שלמות הלוח.
הגדרות פרמטר תהליך (מתאים לעובי גיליון של 40-90 מ"מ):
מהירות ליניארית: 10-14 מ'/שניה, תוך שימוש במצב חיתוך מהיר כדי לקצר את זמן המגע בין חוט היהלום למרקם הרופף, להפחית את ניתוק המרקם ושבבי הקצוות;
מהירות הזנה: 0.5-0.7 מ"מ/דקה, שמירה על הזנה יציבה כדי למנוע מתח לא אחיד באזורי מרקם מקומיים עקב תנודות במהירות, מה שמפחית עוד יותר את הסיכון לשיתוב קצוות;
בקרת מתח: הגדר ל-32-36N, השגת "חיתוך מהיר" של האבן הגולמית עם חוט היהלום באמצעות מתח גבוה, הפחתת החיכוך והניתוק בין המרקם לחוט, תוך הבטחת פעולת מסור תיל יציבה והבטחת שטוחות היריעות.
אמצעי הגנה נלווים (התמקדות בהגנה על שלמות המרקם והימנעות מהבדלי צבע):
נוזל חיתוך: הוסף איטום עמיד למים (כגון חומר צימוד סילאן) כדי להפחית את ספיגת הנוזלים על פני הלוח, ולמנוע ביעילות הבדלי צבע; השתמש בריסוס-בלחץ נמוך, בשטח גדול-עם לחץ ריסוס של 0.4-0.6MPa ושטח ריסוס גדול מ-0.8 מ"ר או שווה לו, כדי למנוע אובדן מרקם רופף ונזק ללוחות הנגרמים מריסוס בלחץ גבוה;
טיפול בפוסט-בלוח: מיד לאחר החיתוך, יש למרוח איטום גולמי-ספציפי התואם את צבע האבן לכל פני השטח של הלוח כדי לאטום את נקבוביות האבן, ולמנוע אובדן מרקם נוסף במהלך ההובלה והעיבוד הבאים. זה גם מגדיל את הברק הבסיסי של משטח החתך ב-5-8GU, ומניח בסיס טוב לליטוש שלאחר מכן.